G033
User´s Guide
Tungaloy
User ’s
Gu ide-
Techn i ca l Reference
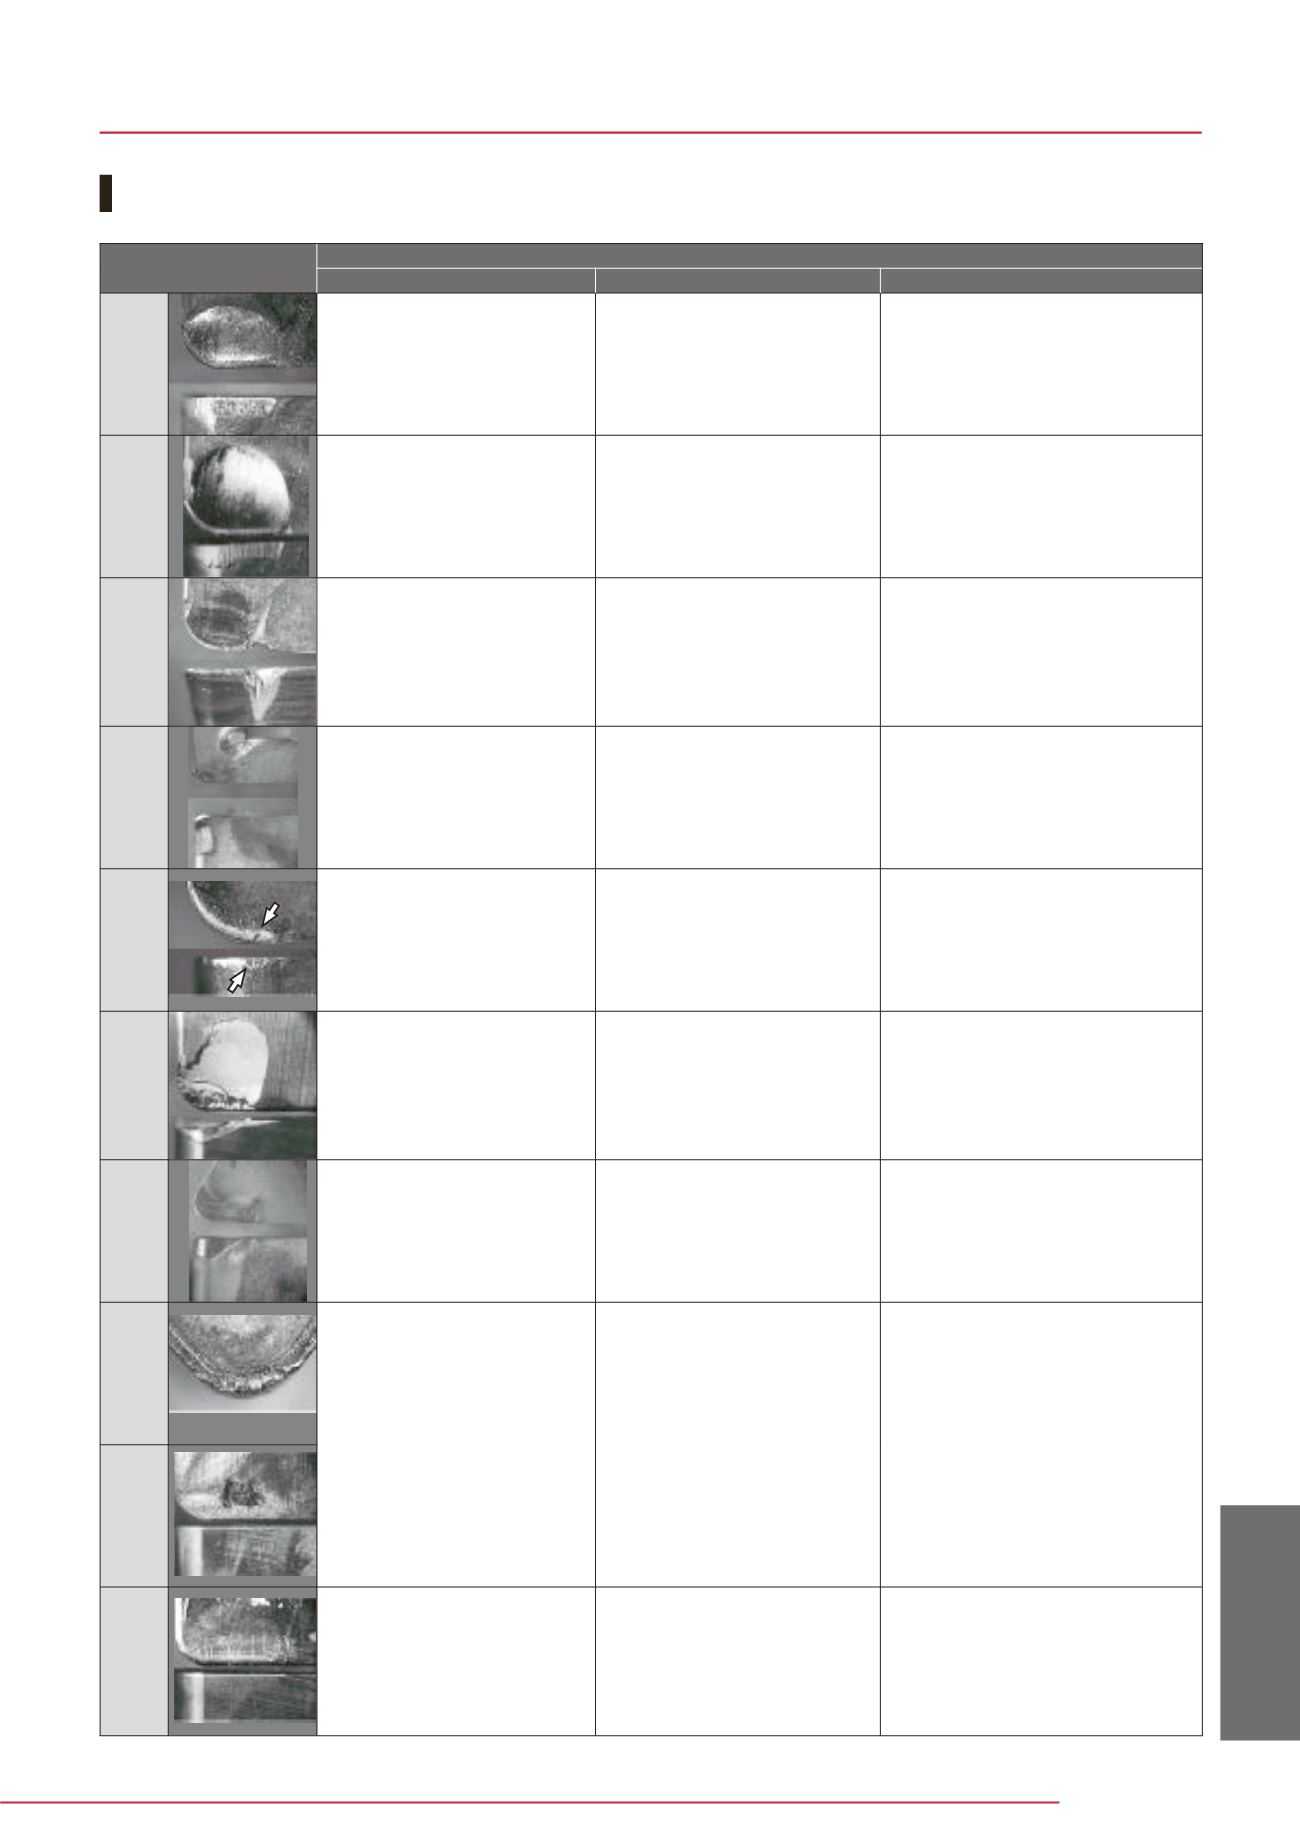
Flaking
Flank wear
Crater wear
Notch wear
Fracture
Chipping
Plastic
deformation
Chip welding
Thermal
cracking
Built-up edge
Countermeasure
Tool grade
Cutting conditions
Troubl eshoot ing in turning
• Change to more wear resistant
grades
P, M, K30
/
20
/
10
• Reduce cutting speed
• Change to appropriate feed
• Change to wet cutting
• Decrease honing width
• Increase relief angle
• Increase end cutting edge angle
• Increase corner radius
• Select free-cutting chipbreaker
• Increase rake angle
• Change to more wear resistant
grades
P, M, K30
/
20
/
10
• Reduce cutting speed
• Reduce feed
• Reduce depth of cut
• Change to wet cutting
• Increase rake angle
• Select an appropriate chipbreaker
• Increase side cutting edge angle
• Increase corner radius
• Change to more wear resistant
grades
P, M, K30
/
20
/
10
• Reduce cutting speed
• Reduce feed
• Increase rake angle
• Increase side cutting edge angle
• Change to tougher grades
• Change to thermal-shock
resistant grades
P, M, K10
/
20
/
30
• Reduce feed
• Reduce depth of cut
• Improve holding rigidity of work
and tool
• Reduce overhang length of
toolholder
• Improve looseness in machine
• Reduce rake angle
• Select a chipbreaker with high edge
strength
• Increase honing width
• Increase side cutting edge angle
• Select larger shank size
• Increase corner radius
• Reduce cutting speed
• Reduce feed
• Reduce depth of cut
• Improve holding rigidity of work
and tool
• Reduce overhang length of
toolholder
• Improve looseness in machine
• Reduce rake angle
• Select a chipbreaker with high edge
strength
• Increase honing width
• Increase side cutting edge angle
• Select larger shank size
• Reduce cutting speed
• Reduce feed
• Reduce rake angle
• Increase corner radius
• Increase honing width
• Change to more wear resistant
grade
P, M, K30
/
20
/
10
• Reduce cutting speed
• Change to appropriate feed
• Reduce depth of cut
• Supply cutting fluid in adequate
volume
• Increase relief angle
• Increase rake angle
• Reduce corner radius
• Reduce side cutting edge angle
• Select a free-cutting chipbreaker
• Use a grade which has a low
tendency to adhere to
Workpiece material
Cemented carbide
/
Coated carbide or
cermet
• Increase cutting speed
• Increase feed
• Change to water-insoluble
cutting fluid
• Change to wet cutting
• Increase rake angle
• Select a free-cutting chipbreaker
• Decrease honing width
• Change to tougher grades
• Change to thermal-shock
resistant grades
P, M, K10
/
20
/
30
• Reduce cutting speed
• Reduce feed
• Change to dry cutting
• Supply cutting fluid in adequate
volume
• Reduce depth of cut
• Change to water-insoluble cutting
fluid
• Increase rake angle
• Select a free-cutting chipbreaker
• Decrease honing width
• Change to tougher grades
P, M, K10
/
20
/
30
• Change to tougher grades
P, M, K10
/
20
/
30
Turning Tool s
Tool geometry
Typical tool failure


