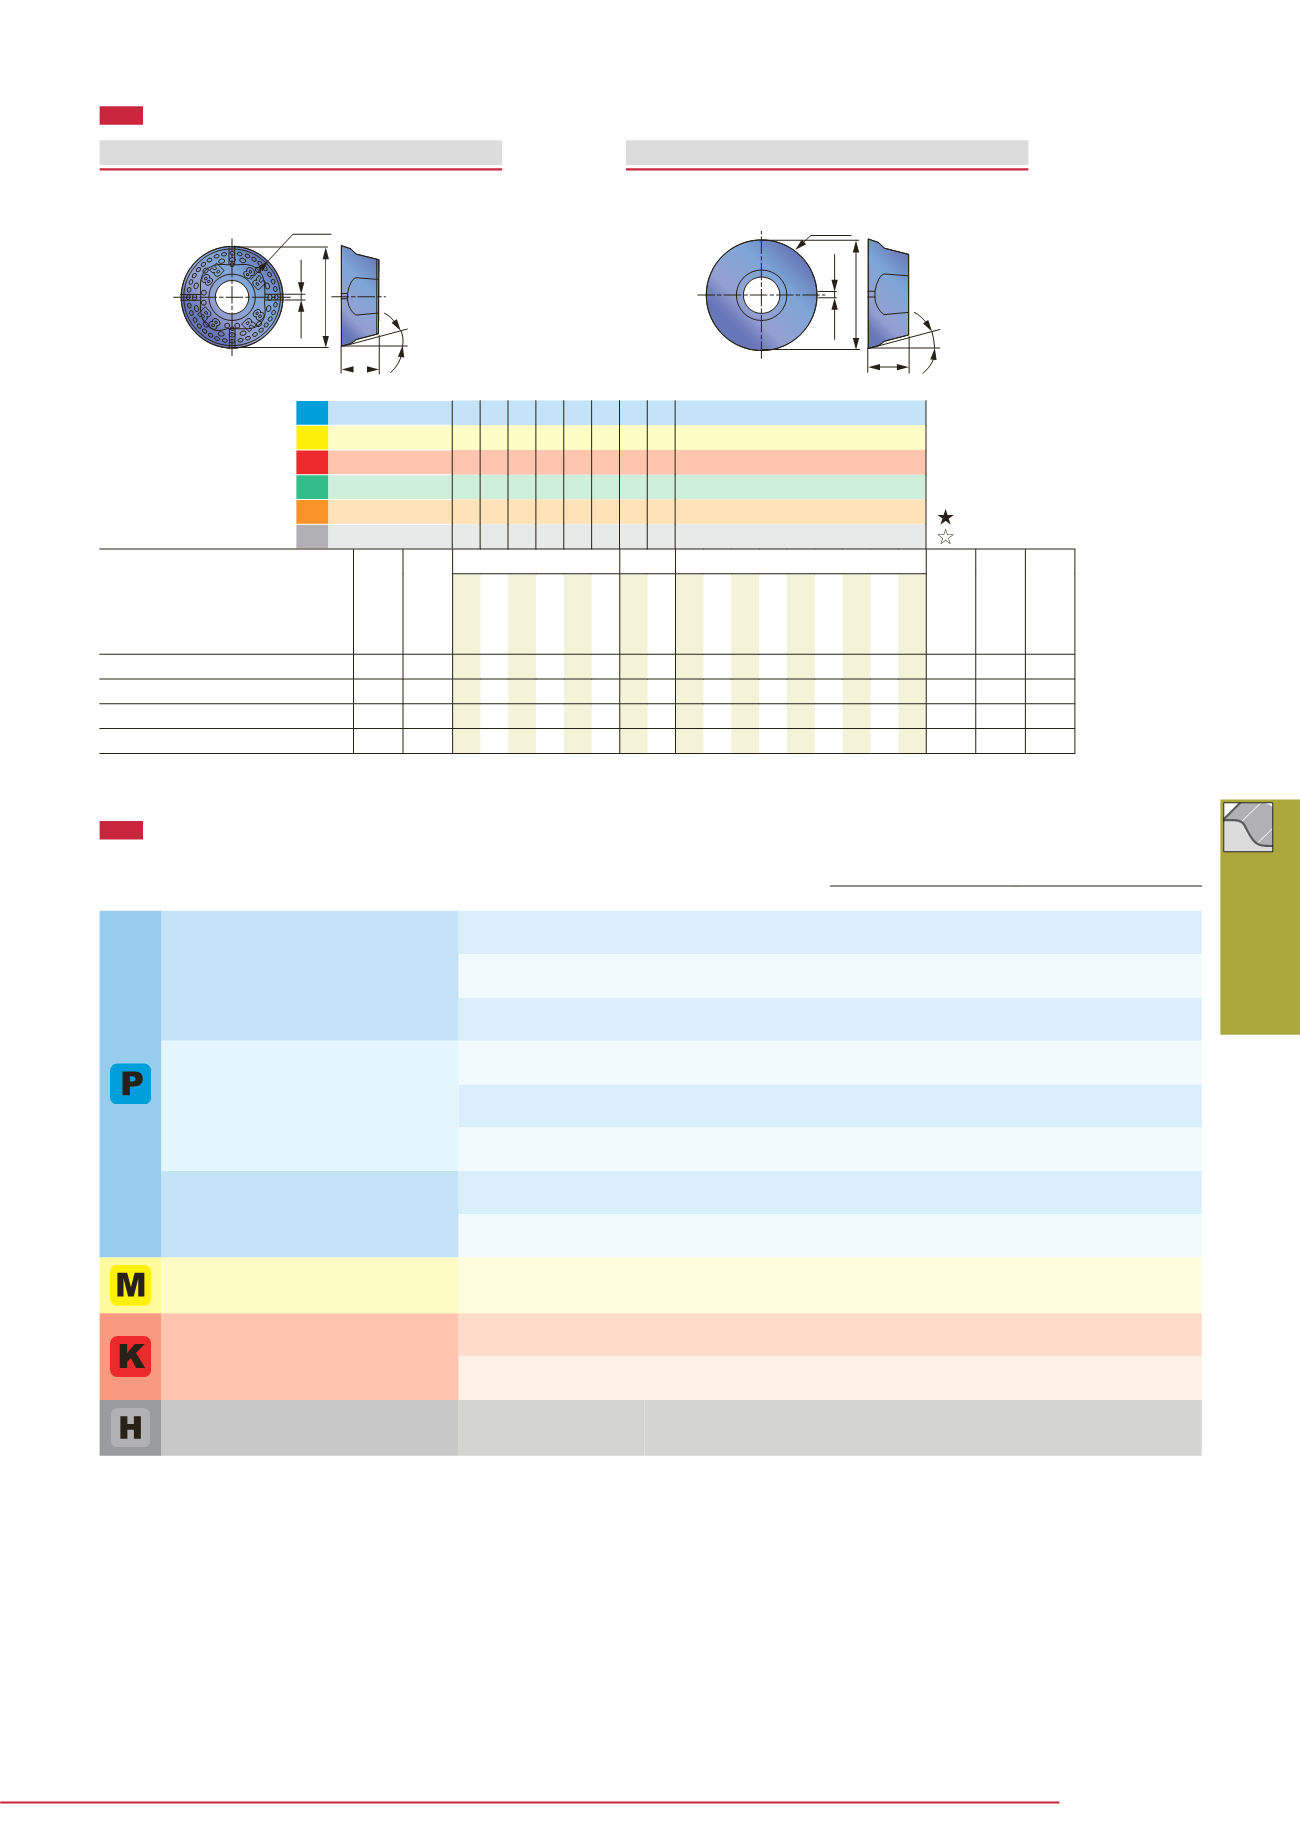
D207
Tungaloy
Profile Milling
P Steel
M Stainless
K Cast iron
N Non-ferrous
S Superalloys
H Hard materials
Designation
r
ε Max.
a
p
Coating
Un-
coated
A T bs
AH120
AH130
AH140
AH330
T3130
UX30
RDMT1204ZDPN-MJ
6 6
l l l l l
12.8 4.76 0.8
RDMW1204ZDSN
6 6
l l l
12.8 4.8 0.8
RDMT1606ZDPN-MJ
8 8
l l l l l l
16.8 6.35 0.8
RDMW1606ZDSN
8 8
l l l
16.8 6.4 0.8
RDMT12/16-MJ
4
-r
ε
A
bs
T
15°
INSERT
RDMW12/16
A
T
bs
4
-r
ε
15°
Button insert with pressed MJ chipbreaker
Flat-top button insert with 6 mm or 8 mm radius
l
: Line-up
: First choice
: Second choice
STANDARD CUTTING CONDITIONS
ISO
Workpiece material
Grade
Cutting speed
Vc (m/min)
Feed per tooth f (mm/t)
T/ERD12
T/ERD16
Carbon steels
C50, etc.
< 300 HB
AH120
170 (120 ~ 220)
0.3 ~ 0.5
0.3 ~ 0.6
AH330
190 (140 ~ 240)
0.2 ~ 0.4
0.2 ~ 0.5
UX30
100 (80 ~ 120)
0.2 ~ 0.4
0.2 ~ 0.5
Alloy steels
42CrMo4, 17Cr3, etc.
< 300 HB
AH120
150 (100 ~ 200)
0.2 ~ 0.45
0.2 ~ 0.5
AH330
170 (120 ~ 220)
0.15 ~ 0.35
0.15 ~ 0.4
UX30
90 (60 ~ 120)
0.15 ~ 0.35
0.15 ~ 0.4
Die steels
X96CrMoV12, etc.
< 300 HB
AH120
130 (80 ~ 180)
0.2 ~ 0.35
0.25 ~ 0.45
AH330
150 (100 ~ 200)
0.1 ~ 0.3
0.1 ~ 0.4
Stainless steels
X5CrNi18 9, etc.
AH130¯AH140
150 (100 ~ 200)
0.2 ~ 0.3
0.2 ~ 0.4
Grey Cast irons
250, etc.
AH120
180 (120 ~ 240)
0.3 ~ 0.5
0.3 ~ 0.6
AH330
200 (150 ~ 250)
0.2 ~ 0.4
0.2 ~ 0.5
Hard materials < 45 HRC
AH120
100 (60 ~ 140)
0.08 ~ 0.25
0.1 ~ 0.3
Note: When the depth of cut is smaller than 2 mm, use the higher limit of feed values shown
above. When larger than 3 mm, use the lower limit of the feed values.


