D205
Tungaloy
Profile Milling
Designation
Tool ø
øD
c
(mm)
Min. machining
diameter (mm)
Max. machining
diameter (mm)
Pitch
P (mm)
øD
øD
1
øD
øD1
ERC12R032…
ø32
52
20
62
30
< 6
ERC12R033…
ø33
54
21
64
31
< 6
T/ERC12R040…
ø40
68
28
78
38
< 6
T/ERC12R050…
ø50
88
38
98
48
< 6
TRC12R063…
ø63
114
51
124
61
< 6
TRC12R080…
ø80
148
68
158
78
< 6
ERC16R040…
ø40
64
24
78
38
< 8
T/ERC16R050…
ø50
84
34
98
48
< 8
TRC16R063…
ø63
110
47
124
61
< 8
TRC16R080…
ø80
144
64
158
78
< 8
TRC16R100…
ø100
184
84
198
98
< 8
TRC16R125…
ø125
234
109
248
123
< 8
Designation
Tool ø
øD
c
(mm)
Max.
ramping
angle
θ°
L: tool pass length when
ramping angle is
2
degrees
ap
(mm)
2
3
4
6
8
ERC12R032… ø32
10
57
85 114 171
−
ERC12R033… ø33
9
57
85 114 171
−
T/ERC12R040… ø40
6
57
85 114 171
−
T/ERC12R050… ø50
4
57
85 114 171
−
TRC12R063… ø63
3
57
85 114 171
−
TRC12R080… ø80
2.3
57
85 114 171
−
ERC16R040… ø40
12
57
85 114 171 229
T/ERC16R050… ø50
7.4
57
85 114 171 229
TRC16R063… ø63
6
57
85 114 171 229
TRC16R080… ø80
4.3
57
85 114 171 229
TRC16R100… ø100
3
57
85 114 171 229
TRC16R125… ø125
2.4
57
85 114 171 229
P
ø
D
ø
D
1
L
θ
a
p
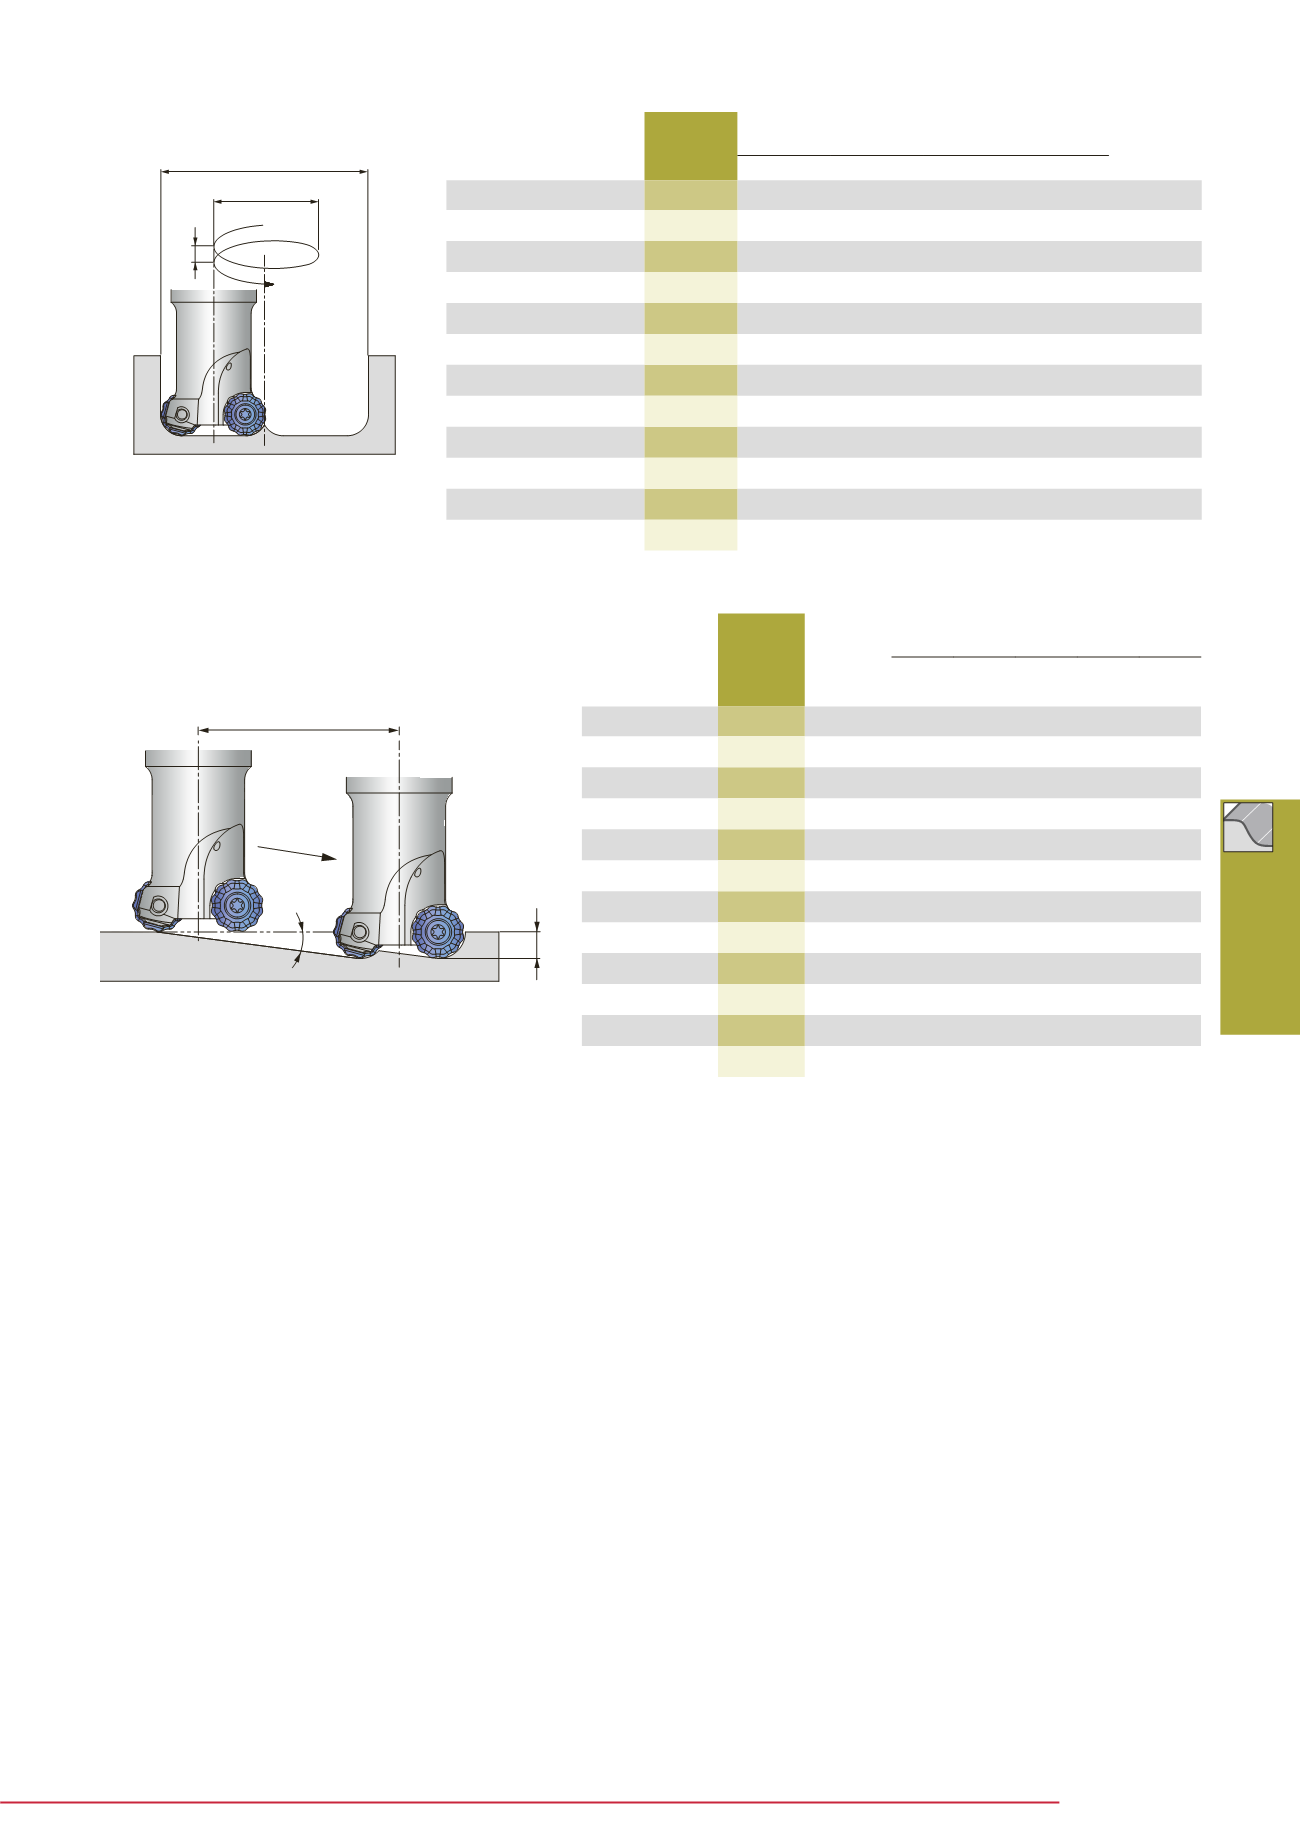
When holemaking with a helical feed, the pitch (P) needs to be set at lower values than that shown above.
Tool pass length: L = ap / tan θ, Ramping angle needs to be set at smaller than 2 de-
grees in order to prevent chips from getting tangled.
Holemaking with helical feed
Ramping


