D258
Multi Function
WCMT-D4
r
ε
A
θ
°
T
ød
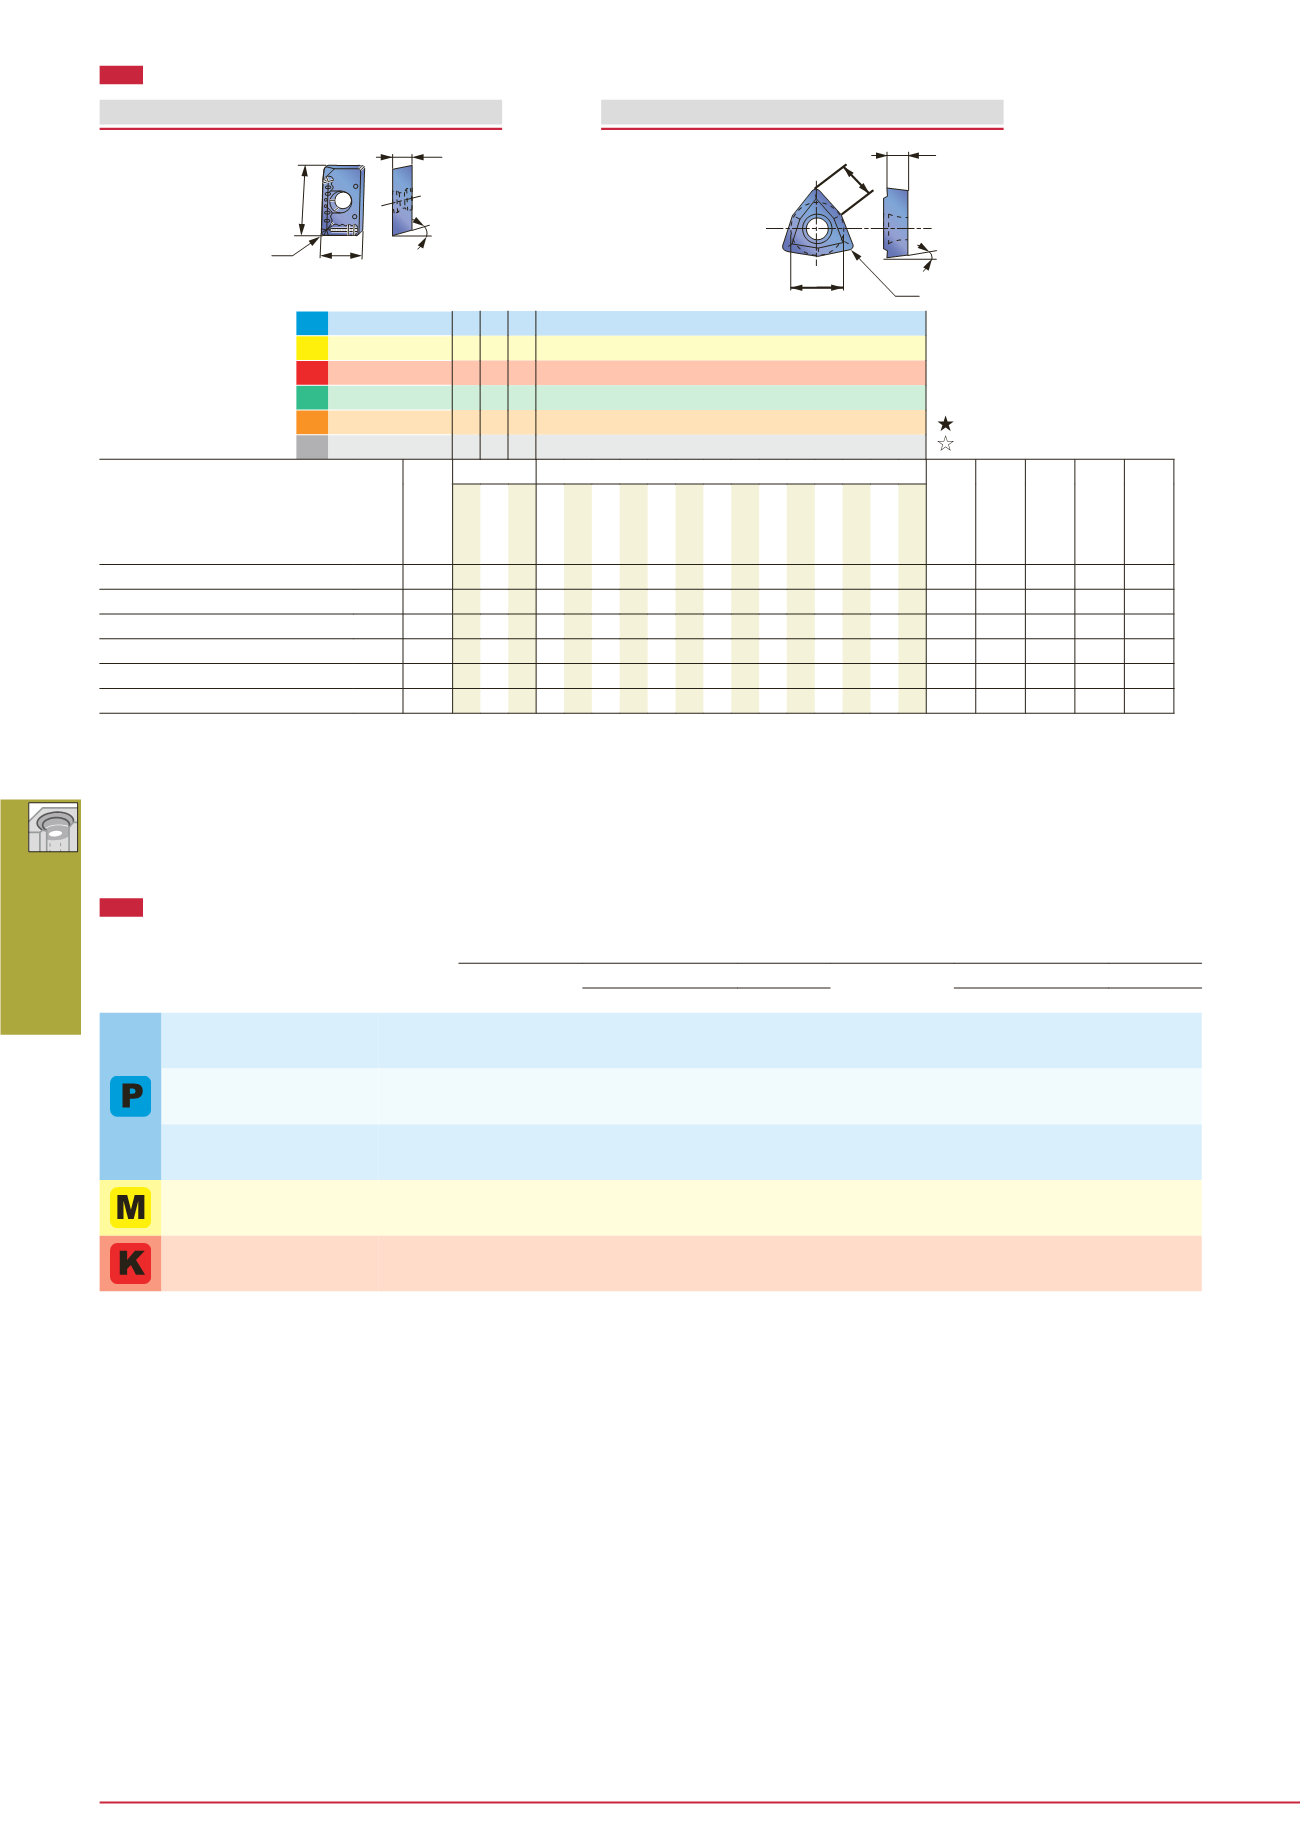
INSERT
STANDARD CUTTING CONDITIONS
XXMU-MJ
A
B
T
r
ε
θ
°
øD: ø16 ~ ø20 mm
øD: ø25 ~ ø63 mm
ISO Workpiece material
Grade Cutting speed
Vc (m/min)
Feed per tooth fz (mm/t)
Cutting speed
Vc (m/min)
Feed per tooth fz (mm/t)
Shouldering·Grooving Drilling
Shouldering·Grooving Drilling
Carbon steels
C55, etc.
< 300 HB
AH120
100 ~ 180
0.05 ~ 0.2
0.03 ~ 0.08 120 ~ 200
0.08 ~ 0.25
0.05 ~ 0.1
Alloy steels
42CrMo4, etc.
< 300 HB
AH120
80 ~ 160
0.05 ~ 0.15
0.03 ~ 0.08 100 ~ 180
0.08 ~ 0.2
0.05 ~ 0.1
Die steels
X96CrMoV12, etc.
< 300 HB
AH120
60 ~ 120
0.05 ~ 0.13
0.03 ~ 0.06 80 ~ 150
0.08 ~ 0.15
0.03 ~ 0.08
Stainless steels
X5CrNi18 9, etc.
AH140
70 ~ 140
0.05 ~ 0.15
0.03 ~ 0.08 90 ~ 160
0.08 ~ 0.2
0.03 ~ 0.08
Cast irons
250, etc.
AH120
100 ~ 180
0.05 ~ 0.25
0.03 ~ 0.1 120 ~ 200
0.08 ~ 0.25
0.05 ~ 0.1
P Steel
M Stainless
K Cast iron
N Non-ferrous
S Superalloys
H Hard materials
Designation
r
ε
Coating
A ød T
θ°
B
AH120
AH140
XXMU08T204PR-MJ
0.4
l l
8.2 -
2.78 10 5.6
XXMU10H308PR-MJ
0.8
l l
10.6 -
3.5 11 6.8
XXMU12X408PR-MJ
0.8
l l
13.2 -
4.2 11 7.9
XXMU16X508PR-MJ
0.8
l l
16.8 -
5 11 11.1
WCMT050308-D4
0.8
l l
5.4 7.94 3.18 7 -
WCMT06T308-D4
0.8
l l
6.5 9.525 3.97 7 -
l
: Line-up
: First choice
: Second choice


