D049
Tungaloy
Shoulder Milling
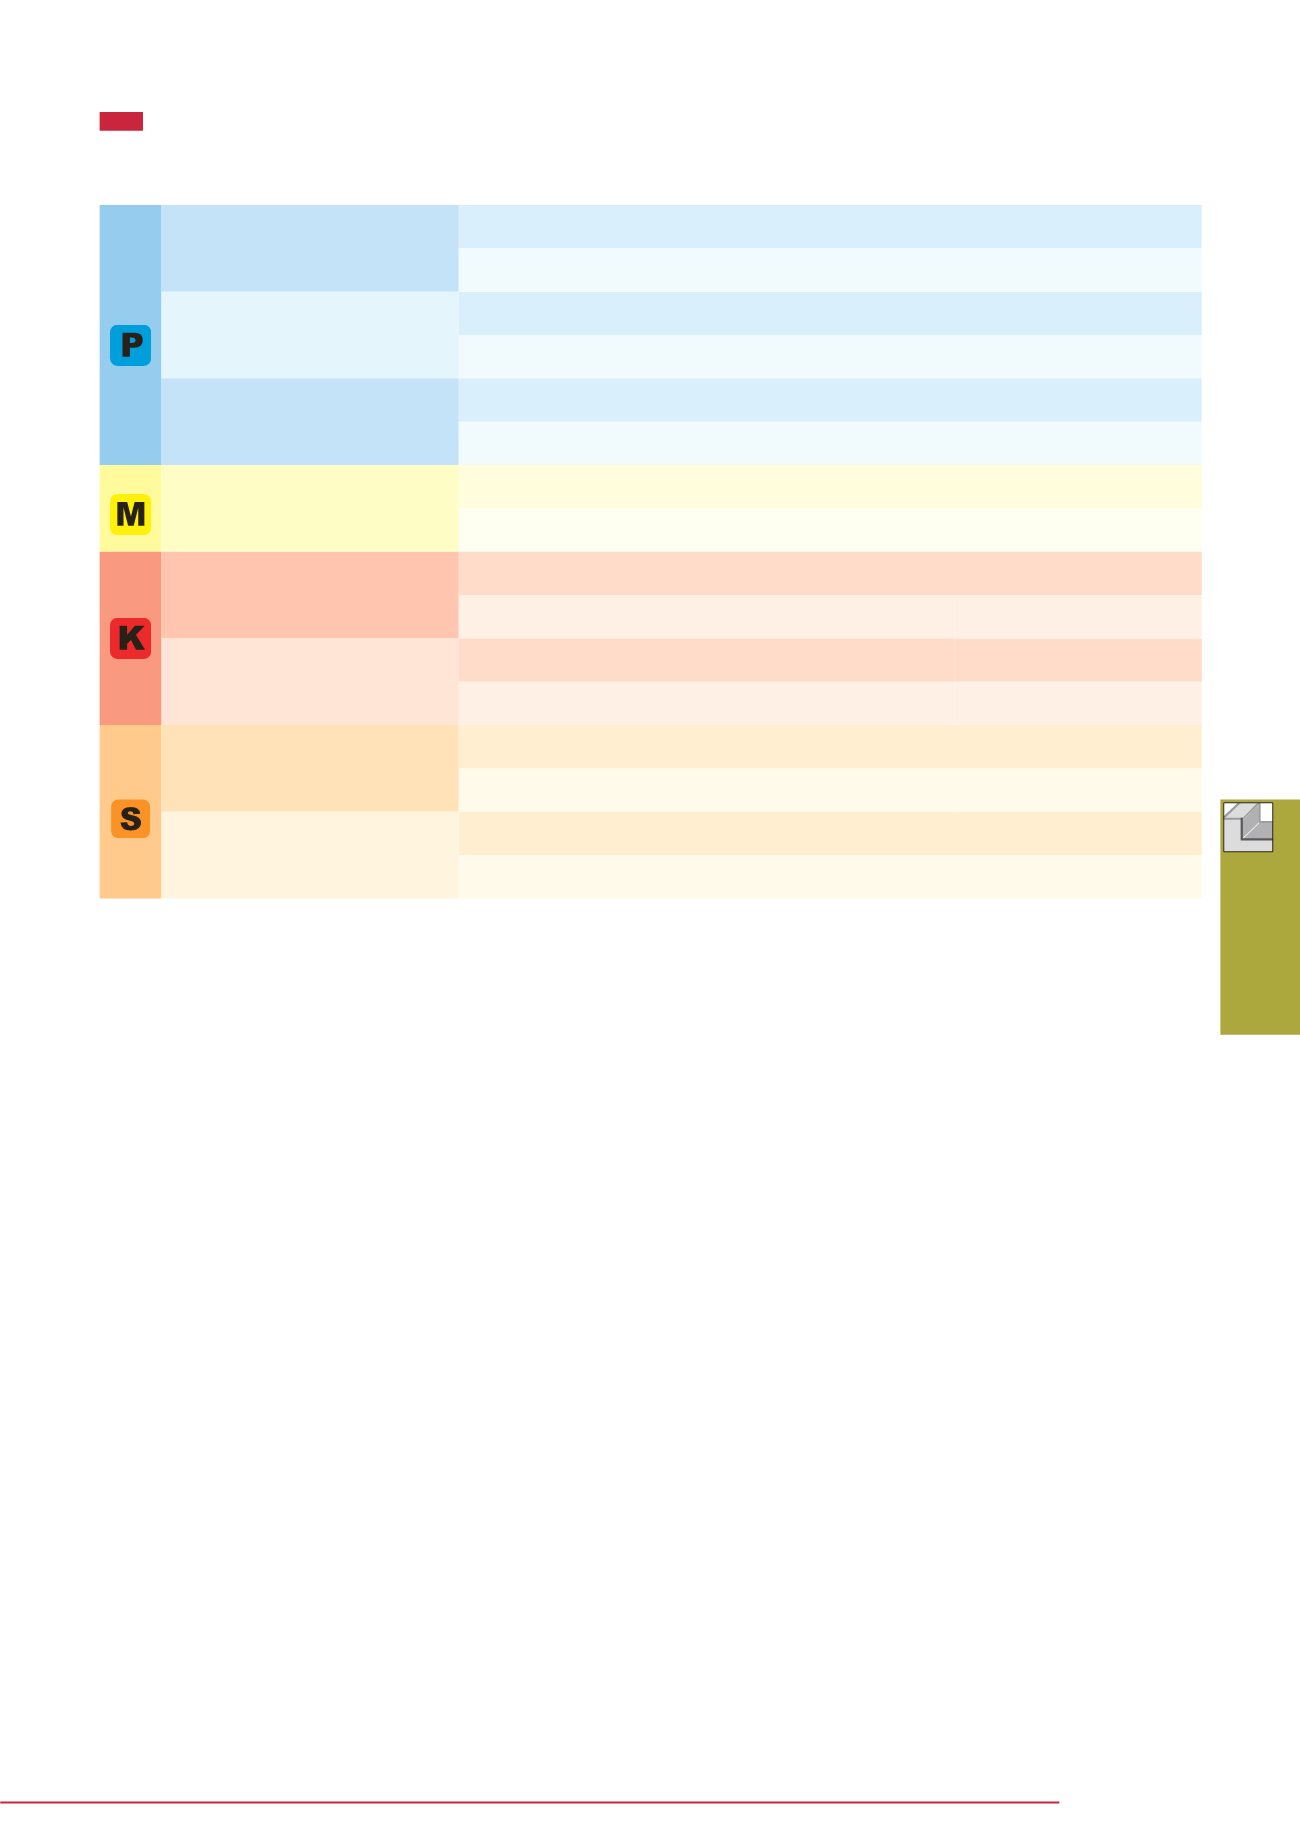
STANDARD CUTTING CONDITIONS
ISO
- 300 HB
AH3135
NMJ*
100 - 250
0.08 - 0.15
- 300 HB
AH3135
MJ
100 - 250
0.08 - 0.2
- 300 HB
AH3135
NMJ*
100 - 230
0.08 - 015
- 300 HB
AH3135
MJ
100 - 230
0.08 - 0.2
30 - 40 HRC
AH3135
NMJ*
100 - 180
0.08 - 0.15
30 - 40 HRC
AH3135
MJ
100 - 180
0.08 - 0.2
-
AH3135
NMJ*
90 - 200
0.08 - 0.15
-
AH3135
MJ
90 - 200
0.08 - 0.2
150 - 250 HB
AH120
NMJ*
140 - 250
0.08 - 0.15
150 - 250 HB
AH120
MJ
140 - 250
0.08 - 0.25
150 - 250 HB
AH120
NMJ*
140 - 250
0.08 - 0.15
150 - 250 HB
AH120
MJ
140 - 250
0.08 - 0.25
-
AH120
NMJ*
20 - 60
0.08 - 0.15
-
AH120
MJ
20 - 60
0.08 - 0.18
-
AH120
NMJ*
20 - 40
0.08 - 0.13
-
AH120
MJ
20 - 40
0.08 - 0.15
Low carbon steel
C15, C20, etc.
Carbon steel and alloy steel
C55, 42CrMo4, etc.
Prehardened steel
NAK80, PX5, etc.
Stainless steel
X5CrNi18-9, X5CrNiMo17-12-3, etc.
Grey cast iron
250, 300, etc.
Ductile cast iron
400-15,600-3, etc.
Titanium alloys
Ti-6AI-4V, etc.
Heat-resistant alloys
Inconel718, etc.
First choice
For finishing
First choice
For finishing
First choice
For finishing
First choice
For finishing
First choice
For finishing
First choice
For finishing
First choice
For finishing
First choice
For finishing
Workpiece material
Grade
Hardness
Priority
* When you use the NMJ chipbreaker, please set up the feed less than 0.15 mm/t.
Chip-
breaker
Cutting speed
Vc (m/min)
Feed per tooth
fz (mm/t)


