D031
Tungaloy
High-Feed Milling
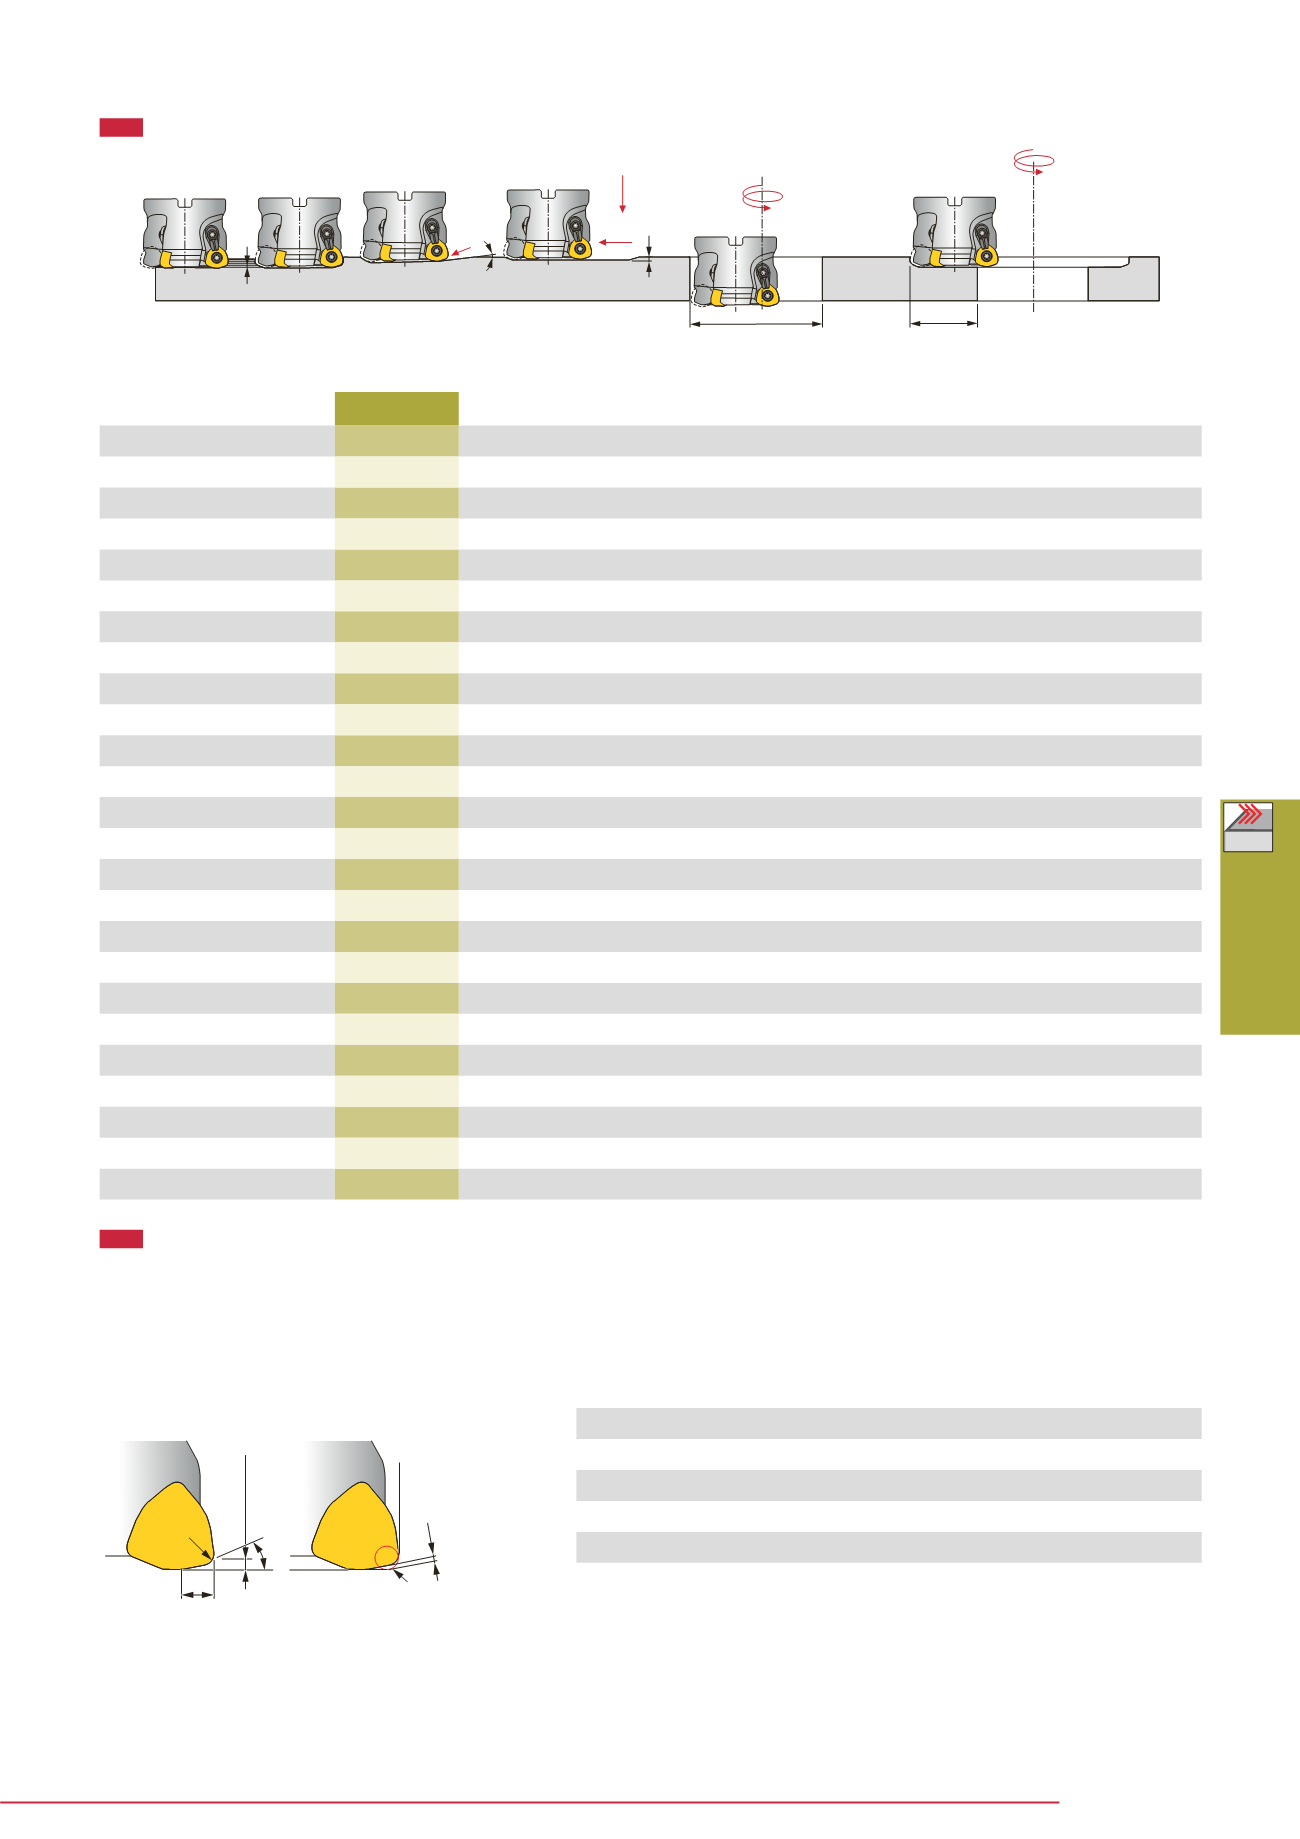
When programming for CAD/CAM, the tool should be assumed to be a radius cutter shown in below table. In the case, the
amount left as uncut (t) is shown below.
øDc
ap
θº
A
øD
øD
ae
EXP05020RS/L
20
1.5
3
0.5
30
37
16
EXP05021RS/L
21
1.5
2.5
0.5
32
39
17
TXP05063RB-E
63
1.5
1
0.5
116
123
59
TXP05080RB-E
80
1.5
0.5
0.5
150
157
76
E/HXP06025...
25
1.5
5
1
33
47
20
E/HXP06026...
26
1.5
4.5
1
35
49
21
E/HXP06032...
32
1.5
3.5
1
47
61
27
E/HXP06033...
33
1.5
3
1
49
63
28
E/HXP06040...
40
1.5
2
1
63
77
35
HXP06050R...
50
1.5
1.5
1
83
97
45
TXP06063RB-E
63
1.5
1
1
109
123
58
TXP06080RB-E
80
1.5
0.5
1
143
157
75
E/HXP08040R/L
40
1.5
6
1
53
77
34
T/HXP08050...
50
1.5
4
1
72
97
44
TXP08052R-E
52
1.5
4
1
76
101
46
TXP08063...
63
1.5
2.5
1
98
123
57
TXP08066R-E
66
1.5
2.5
1
104
129
60
TXP08080...
80
1.5
1.5
1
132
157
74
TXP08100...
100
1.5
1
1
172
197
94
EXP09050RS/L
50
3
1.5
0.8
76
97
43
HXP09050R...
50
3
1.5
0.8
76
97
43
TXP09063R...
63
3
2
1.5
98
123
56
TXP09080R...
80
3
1.5
1.5
132
157
73
TXP09100R...
100
3
1
1.5
172
197
93
TXP09125R...
125
3
0.75
1.5
222
247
118
Designation
ap
r
ε
κ
º
W t
05
1.5
1.5
15
3.8 0.5
R2
06
1.5
1.5
20
4.3 0.7
R2.5
08
1.5
1.5
10
5.7 0.7
R2
09
3
2.5
20
6.8 1.4
R3
09
3
2.5
20
6.8 1.2
R4
TXP
Corner Rwhen
programming
Corner
of insert
Cutting edge
angle
Max. depth of
cut
Max. cutting
width in
enlarging hole
Max.
ramping
angle
Max.
plunging
depth
Max. depth of
cut
Min.
machining
hole dia.
Max.
machining
hole dia.
W
Corner R when programming
Amount left
as uncut :
t
Corner
r
ε
a
p(Max depth of cut)
κ
°
Shoulder milling
Grooving
Ramping
Traversing
Plunging
Enlarging hole diameter
Enlarging
A
a
p
ø
D
a
e
θ
APPLICATION RANGE
TOOL GEOMETRY ON PROGRAM


