D313
Tungaloy
Multi Function
D (mm) Min.
f
z
Max.
f
z
Min.
f
z
Max.
f
z
1
0.003
0.005
0.003
0.007
1.3
0.003
0.01
0.003
0.012
1.5
0.003
0.02
0.003
0.022
1.8
0.005
0.025
0.005
0.028
2
0.005
0.03
0.005
0.033
2.3
0.005
0.03
0.005
0.033
2.5
0.005
0.03
0.005
0.03
2.8
0.01
0.035
0.01
0.038
3
0.01
0.04
0.01
0.044
3.3
0.015
0.04
0.01
0.044
4
0.015
0.045
0.015
0.049
4.3
0.020
0.045
0.015
0.049
5
0.025
0.05
0.02
0.055
6
0.03
0.06
0.025
0.066
7
0.03
0.07
0.03
0.077
8
0.03
0.08
0.03
0.088
9
0.03
0.08
0.03
0.088
10
0.035
0.09
0.03
0.098
12
0.04
0.1
0.035
0.108
14
0.05
0.11
0.04
0.119
16
0.05
0.12
0.05
0.13
18
0.05
0.13
0.05
0.14
20
0.05
0.15
0.05
0.17
25
0.06
0.15
0.06
0.18
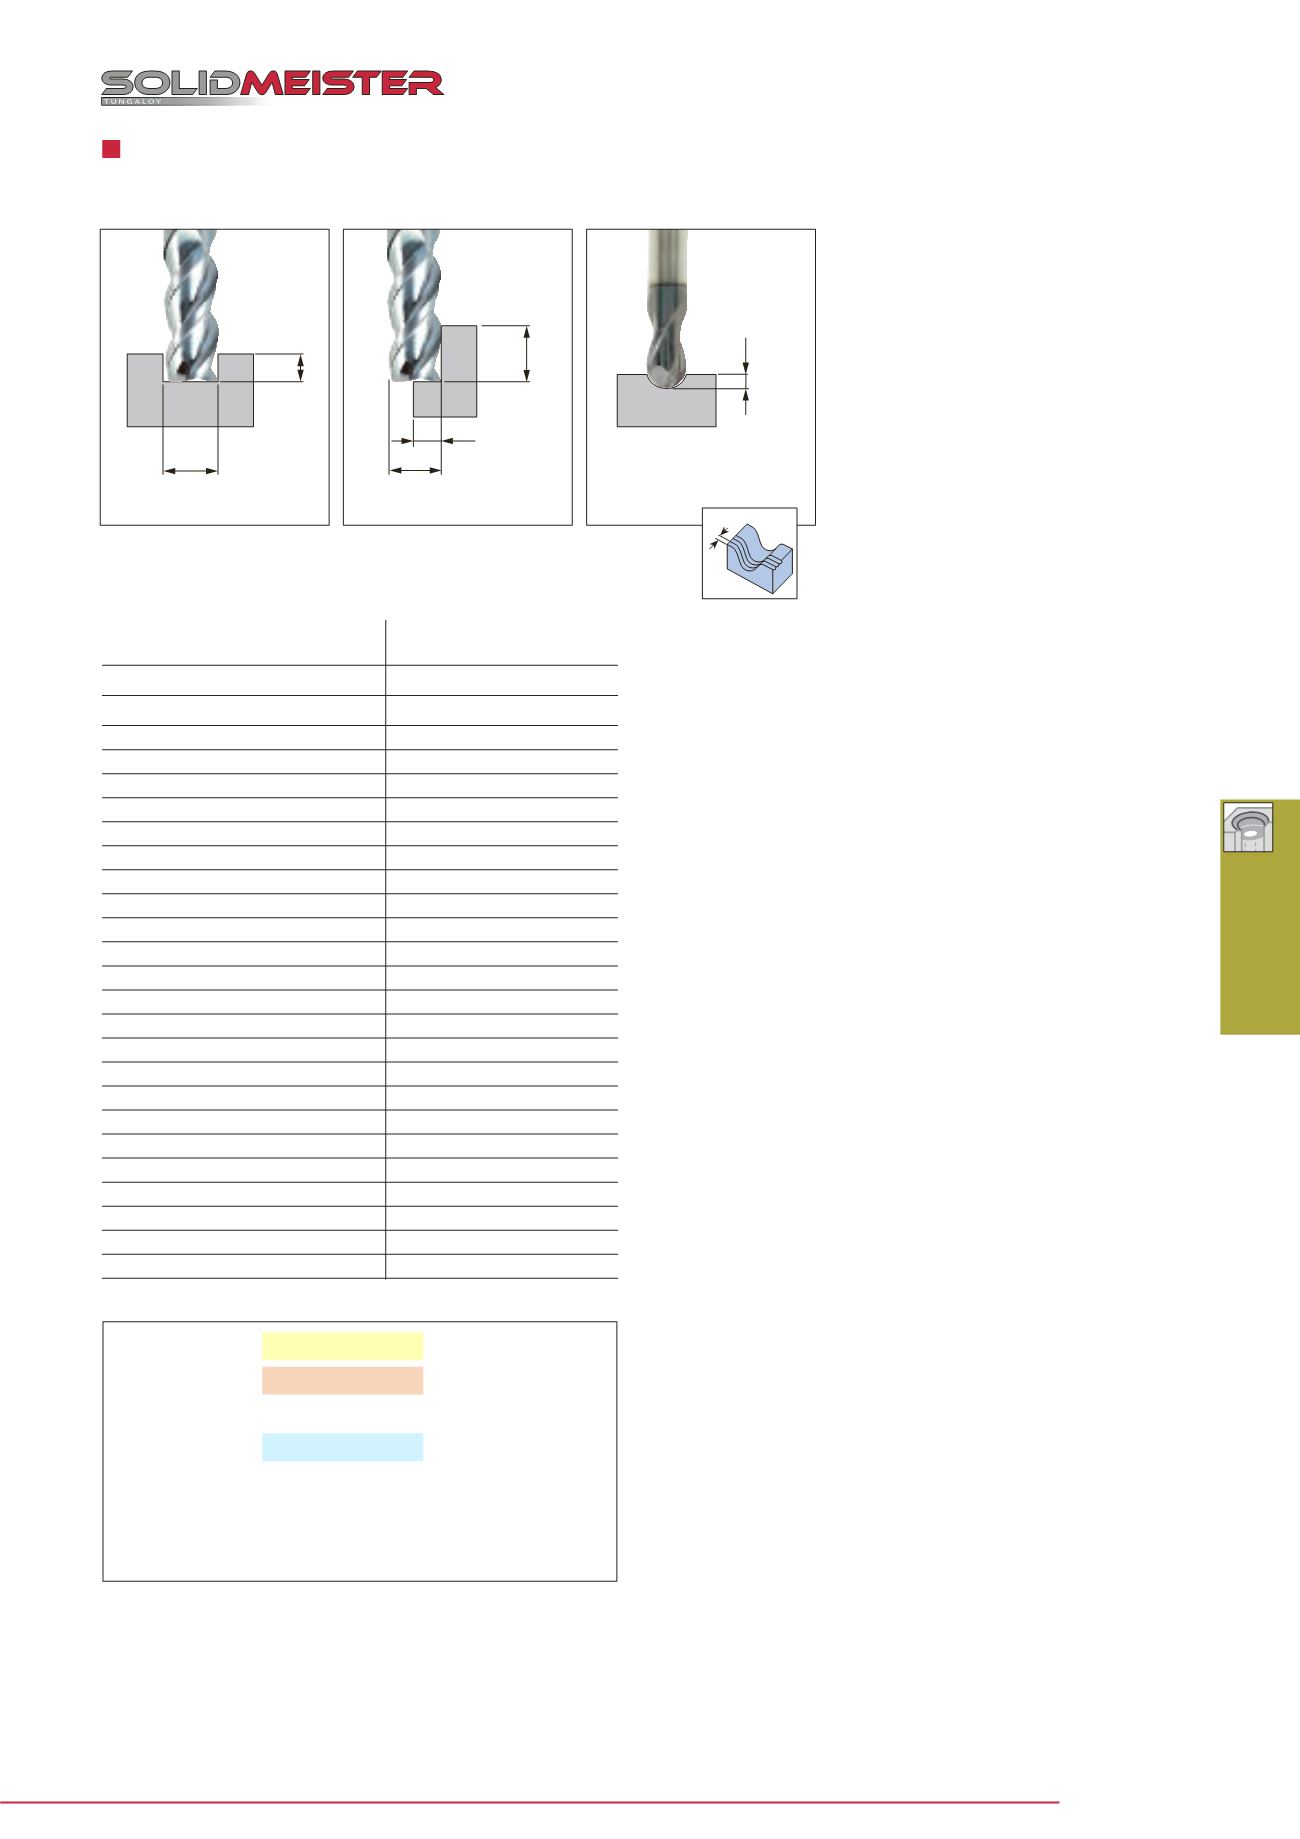
a
p
a
e
ae = D
ap = 0.5D
D
a
e
a
p
ae = 0.5D
ap = D
a
p
ae = 0.5D
ap = 0.05D
ae
Recommended Feeds
1. For Slotting
M type materials —
a
p max = 0.5D
S type materials —
a
p max = 0.25D
2. For Finishing P type materials —
a
p max = 1.5D
3. For Roughing
a
p max = 1.5D
V = 1.25 x
V
c
Profiling
Shoulder milling
Slotting
Shoulder milling /
Profiling
Slotting
High speed cutting on Hard materials
(up to 60 HRC):
Apply small depth of cut:
a
p (0.1 - 0.3 mm) at
V
c 80 - 160 m/min


