C037
Tungaloy
Designation
W
0.1
0.05
r
ε
Cermet
Uncoated
NS9530
UX30
R L R L G ød T
GLR/L3115
1.15 0.1
● ● ● ●
1.5 9.525 3.18
GLR/L3135
1.35 0.1
● ● ●
1.5 9.525 3.18
GLR/L3165
1.65 0.1
● ● ●
2 9.525 3.18
GLR/L3175
1.75 0.1
● ● ● ●
2 9.525 3.18
GLR/L3195
1.95 0.1
● ● ● ●
2.5 9.525 3.18
GLR/L3220
2.2 0.1
●
● ●
3 9.525 3.18
GLR/L3270
2.7 0.1
●
● ●
3 9.525 3.18
GLR/L4115
1.15 0.1
●
●
1.5 12.7 4.76
GLR/L4135
1.35 0.1
●
●
1.5 12.7 4.76
GLR/L4165
1.65 0.1
●
●
2
12.7 4.76
GLR/L4175
1.75 0.1
●
●
2
12.7 4.76
GLR/L4190
1.9 0.1
●
2.5 12.7 4.76
GLR/L4195
1.95 0.1
●
●
2.5 12.7 4.76
GLR/L4220
2.2 0.1
●
● ●
3.5 12.7 4.76
GLR/L4270
2.7 0.1
●
●
3.5 12.7 4.76
GLR/L4320
3.2 0.1
●
● ●
4
12.7 4.76
GLR/L4420
4.2 0.1
●
● ●
4
12.7 4.76
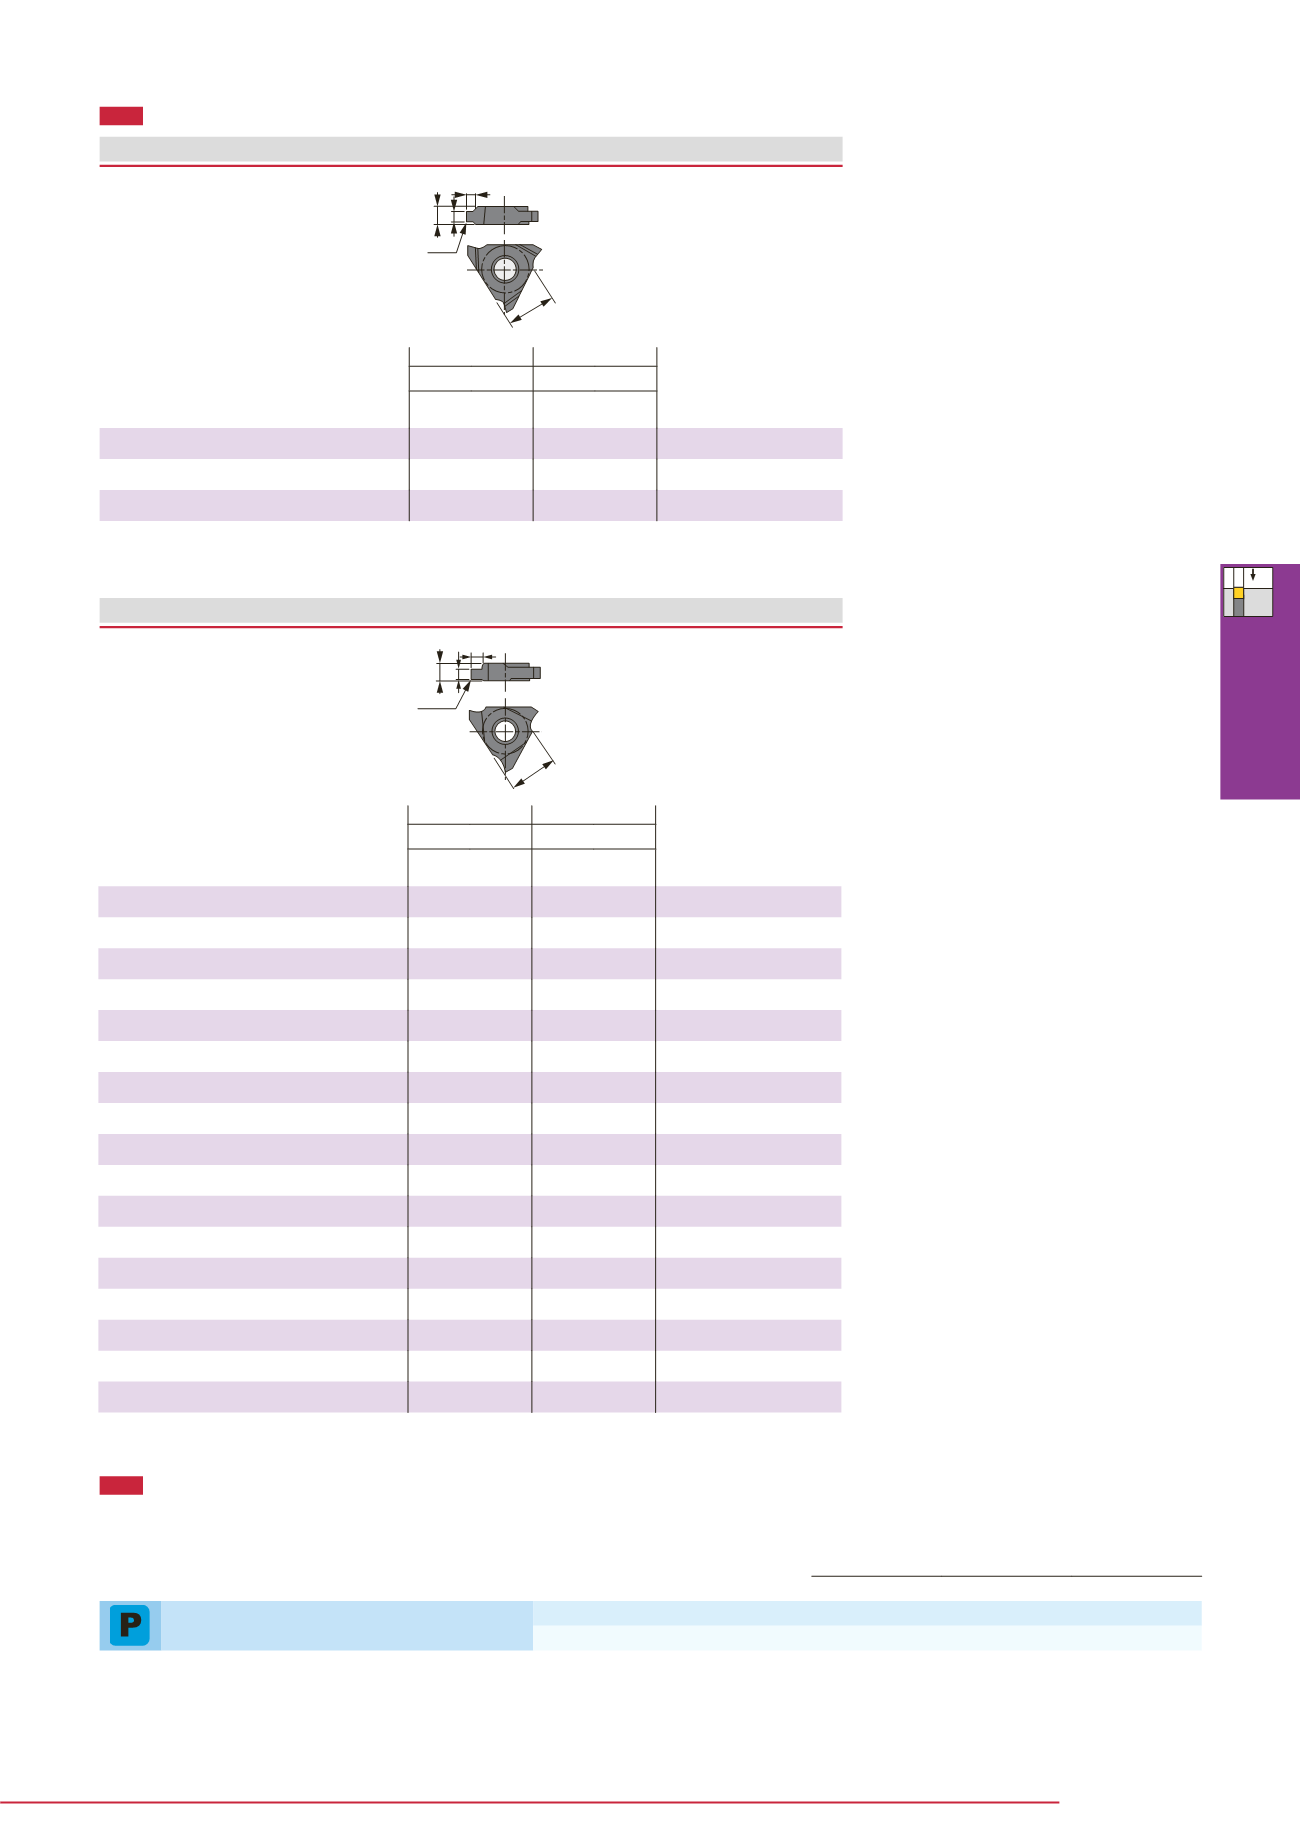
w
2-
T
r
ε
G
ød
GLR/L (Lock- r ing)
●
:
Line-up
Designation
W
0.1
0.05
r
ε
Cermet
Uncoated
NS9530
UX30
R L R L G ød T
GOR/L4190
2.5 0.4
●
●
1.5 12.7 4.76
GOR/L4240
3.2 0.4
●
●
2
12.7 4.76
GOR/L4310
4.1 0.7
●
●
2.5 12.7 4.76
w
ød
2-
T
r
ε
G
Right hand (R) shown.
●
:
Line-up
GOR/L (O- r ing)
APPLICABLE INSERT
Right hand (R) shown.
STANDARD CUTTING CONDITIONS
ISO
W
< 2 mm
W
= 2 ~ 4 mm
W
> 4 mm
NS9530
80 - 200
0.05 - 0.1
0.08 - 0.2
0.08 - 0.25
UX30
60 - 150
0.05 - 0.1
0.08 - 0.2
0.08 - 0.25
Cutting speed
Vc (m/min)
Feed
f (mm/rev)
Workpiece material
Carbon steels
Grade
Grooving Tool


