B348
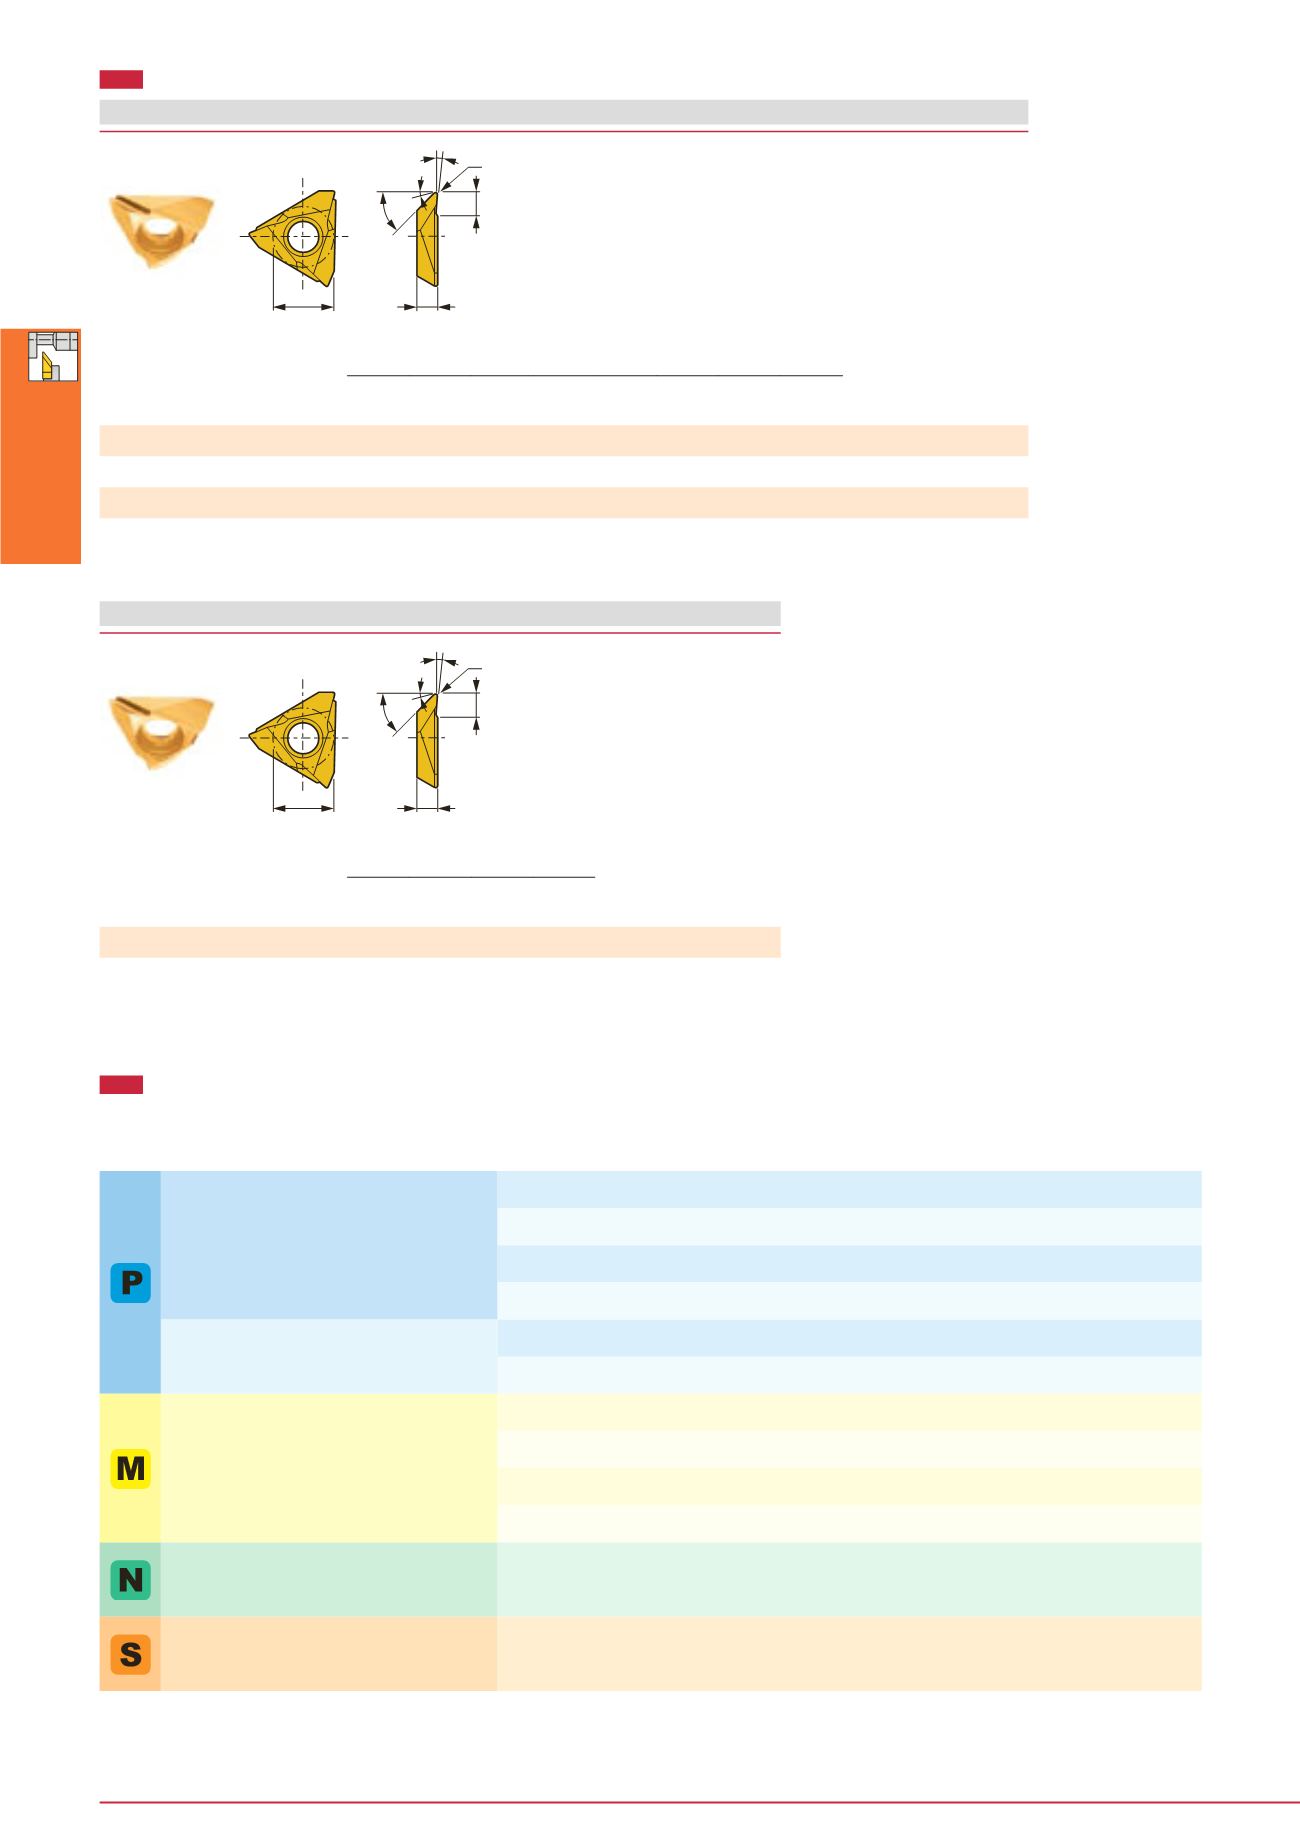
Right hand (R) shown.
Right hand (R) shown.
45°
2°
T
3.5
ød
r
ε
15°
45°
2°
T
3.5
ød
r
ε
15°
INSERT
JTB (sharp edge)
JTB (with horning)
●
:
Line-up
●
:
Line-up
Designation
r
ε
Coating
Cermet
Uncoated
ød T
Max.
depth
of cut
J740
SH725
NS9530
TH10
R L
R L
R L
R L
JTBR/L3000F
0.03
● ● ● ●
● ●
9.438 3.18 2.5
JTBR/L3005F
0.05
● ● ● ●
● ●
9.438 3.18 2.5
JTBR/L3010F
0.1
● ● ● ● ● ● ● ●
9.438 3.18 2.5
JTBR/L3015F
0.15
●
● ●
9.438 3.18 2.5
Designation
r
ε
Coating
Coated cermet
ød T
Max.
depth
of cut
J740
J9530
R L
R L
JTBR/L3005
0.05
● ● ●
9.438 3.18 2.5
JTBR/L3010
0.1
● ● ●
9.438 3.18 2.5
ISO
Vc (m/min)
f (mm/rev)
SH725
50 - 200
0.01 - 0.1
J740
10 - 100
0.01 - 0.1
NS9530
50 - 150
0.01 - 0.1
J9530
50 - 150
0.01 - 0.1
SH725
50 - 200
0.01 - 0.1
J740
10 - 100
0.01 - 0.1
SH725
50 - 200
0.01 - 0.1
J740
10 - 100
0.01 - 0.1
NS9530
50 - 150
0.01 - 0.1
J9530
50 - 150
0.01 - 0.1
TH10
10 - 200
0.01 - 0.1
TH10
10 - 30
0.01 - 0.1
General steel
(C45, etc.)
Free-cutting steel
(11SMn28, etc.)
Stainless steel
(X10CrNiS18-9, etc.)
Difficult-to-machine material,
Titanium alloys
(Ti-6AI-4V, etc.)
Aluminium alloys, Brass
(Si < 12%, C3604B / CW614N, etc.)
STANDARD CUTTING CONDITIONS (JTB type inser t )
Workpiece material
Grade
Cutting speed
Feed
Miniature Tool


